O linie de transfer cu manta de abur trece de la temperatura ambientală la 160 C de patru ori pe zi. Șuruburile presetupei au fost strânse conform specificațiilor la punerea în funcțiune, dar până la sfârșitul primei săptămâni, ambalajul plânge. Nimic nu s-a dezlegat. Îmbinarea pur și simplu s-a scurtat cu câteva zecimi de milimetru, deoarece garnitura și garnitura se relaxează la căldură, iar o șaibă plată nu poate urma acea mișcare. O cutie de primăvară Belleville.
Acea combinație de cursă scurtă și forță mare este motivul pentru care șaibele cu discuri conice apar pe capotele supapelor, șuruburile flanșelor, ansamblurile scaunelor și elementele de protecție mult mai des decât înregistrează majoritatea fișierelor de întreținere. Obținerea lor corectă se reduce la o mână de dimensiuni și două decizii de stivuire, iar cele mai multe defecțiuni din câmp se regăsesc la una dintre cele care au fost omise.
Ce este de fapt o primăvară Belleville
Un arc Belleville este un arc de compresie în formă de șaibă format ca un tronc de con de mică adâncime. Încărcat axial, conul se aplatizează: deformarea pe disc este de obicei mult sub un milimetru, în timp ce forța pe care o poartă este mare pentru înălțimea pe care o ocupă. Majoritatea specificațiilor industriale urmează DIN 2093, care fixează seria dimensională, grupurile de toleranță la grosime și starea materialului.
Patru valori descriu piesa: diametrul exterior, diametrul interior, grosimea materialului t și înălțimea conului h. Toate celelalte, inclusiv forma curbei de sarcină și comportamentul la oboseală, decurg din acestea.
Definiție: un arc Belleville, numit și arc conic sau șaibă cu disc, stochează energie elastică prin aplatizarea unui trunchi de con. Raportul h/t, înălțimea conului împărțit la grosimea materialului, își stabilește comportamentul sarcina-deformare aproape de la sine.
| Caracteristic | Arc cu disc Belleville | Arc de compresie elicoidal | Mașină de spălat plată |
| Forța într-o stivă scurtă | Mare, adesea kilonewtoni pe disc | Moderat, necesită lungime liberă | Niciuna |
| Călătorie pe element | Mic, de obicei 0,2 până la 1,0 mm | Mare, de zeci de milimetri | Zero |
| Mod de eșec tipic | Fisura de oboseala, pierderea sarcinii dupa relaxare | Flambare, set permanent | Slăbire, urânceală |
| Sarcina tipică a supapei | Încărcare sub tensiune a presetupei, energizarea scaunului, îmbinări cu șuruburi | Presiune reglată supapă de siguranță, retur actuator | Împrăștierea sarcinii sub capetele șuruburilor |
Citirea curbei sarcină-deformare înainte de a alege un raport h/t
Raportul h/t decide forma curbei sarcină-deformare și, prin urmare, munca pe care o poate face arcul.
La h/t aproape de 0,4 curba este aproape de o linie dreaptă: dublarea devierii dublează aproximativ forța. Acest lucru face aritmetica dimensionării simplă și se potrivește cu îmbinările cu șuruburi unde cursa de lucru este mică și cunoscută dinainte.
La h/t aproape de 0,75 curba se aplatizează la mijlocul cursei sale. Forța se schimbă foarte puțin pe o bandă de deviere care poate avea o lățime de câteva zecimi de milimetru, ceea ce este exact ceea ce își dorește o glandă încărcată: împachetarea se relaxează, discul se descarcă ușor, iar stresul asupra garniturii rămâne în interiorul ferestrei sale de etanșare în loc să se prăbușească.
Peste aproximativ 1,3 curba se întoarce și discul intră în rigiditate negativă. Acest comportament este real și util în mecanismele supra-centrate, dar este riscant sub un șurub: un disc care se închide se poate inversa și pierde preîncărcare într-o singură excursie termică. Atunci când o echipă de întreținere raportează că o stivă sa platit fără un motiv vizibil, verificați h/t înainte de a da vina pe procedura de cuplu.
Stivuire: cum modifică configurațiile în serie și paralelă sarcina și deplasarea
Stivuirea paralelă înmulțește forța, iar stivuirea în serie înmulțește deplasarea și niciun stivă nu face ambele simultan fără să plătească pentru înălțime.
Imbricate în aceeași direcție, n discuri se comportă ca un element mai rigid: forța este de n ori un singur disc în timp ce deplasarea rămâne aceeași. Alternate față în spate, aceleași n discuri parcurg de n ori mai departe, dar poartă doar forța unui singur disc. Grupuri combinate, două seturi paralele plasate în serie de exemplu, înmulțesc ambele valori, cu prețul unui buzunar mai înalt și mai multor interfețe de frecare.
Stivă paralelă
- Forța înmulțită cu numărul de discuri
- Călătorie egală cu un disc
- Util pentru preîncărcare mare într-un buzunar de mică adâncime
- Frecarea crește rapid odată cu numărul
Stiva de serie
- Călătoria înmulțită cu numărul de discuri
- Forța egală cu un disc
- Util pentru mișcarea termică și relaxare
- Rată mai moale, înălțime instalată mai lungă
Frecarea este variabila silențioasă. Fiecare interfață disc-la-disc pierde aproximativ 2 până la 5% din forța nominală între cursa de încărcare și descărcare, astfel încât o stivă de zece discuri poate prezenta histerezis vizibil, iar un stivă uscată poate citi mult sub curba catalogului. Stivele lubrifiate strâng această împrăștiere, deși lubrifiantul trebuie să fie compatibil cu fluidul de proces dacă arcul se află în interiorul limitei umede.
Unde șaibele Belleville fac o treabă adevărată în feronerie pentru supape și conducte
În ansamblurile de supape și conducte, arcurile Belleville apar în trei locuri: îmbinări cu șuruburi care circulă cu încălzire, glande de împachetare care trebuie să mențină o presiune constantă și componentele scaunului care au nevoie de o împingere ușoară și continuă.
- Încărcare sub tensiune a glandei și a capotei. O stivă scurtă sub fiecare piuliță presetupă menține stresul de ambalare în interiorul unei benzi înguste pe măsură ce supapa se încălzește și se răcește. Două până la patru discuri în serie acoperă de obicei cursa unei supape de abur.
- Îmbinări cu șuruburi cu flanșă. Nepotrivirea expansiunii termice între țeava din oțel carbon și știfturile din inox este un mecanism clasic de slăbire, iar stiva de discuri compensează fără a fi nevoie de un știft mai lung.
- Energizarea scaunului. În supapele cu bilă și fluture, un disc ușor sau un arc ondulat presează scaunul împotriva închiderii la presiune diferențială scăzută, apoi presiunea procesului preia sarcina de etanșare.
- Preîncărcare servomotor și rulmenți. Cutiile de viteze cu un sfert de tură și actuatoarele electrice folosesc stive mici pentru a elimina jocul axial al trenului de transmisie.
- Trim de relief și etape pilot. Stabilitatea presiunii de setare depinde de rata arcului care rămâne constantă, iar unele modele pilot folosesc stive de discuri unde un arc elicoidal ar sta prea înalt.
Modelul de defecțiune care apare cel mai des în supapele cu bilă de înaltă temperatură este un scaun care etanșează la rece și plânge fierbinte. Inserția scaunului crește, arcul de sub acesta trebuie să absoarbă mișcarea, iar un arc subdimensionat sau relaxat pierde presiunea de contact exact atunci când procesul atinge temperatura. O supapă construită pentru această sarcină ar trebui să specifice materialul arcului scaunului și cursa disponibilă, mai degrabă decât să le lase pe o piesă generică.
 Supapă pneumatică cu bilă de înaltă temperatură VATTEN Supapă cu bilă pneumatică pentru temperatură înaltă, cu suport extins și disipare a căldurii, relevantă atunci când materialul arcului scaunului și cursa trebuie să se potrivească mișcării termice. Vizualizare produs →
Același raționament se aplică supapelor cu bilă cu scaun metalic în serviciul abraziv, unde arcul scaunului trebuie să supraviețuiască mișcării termice și pătrunderii particulelor în același timp. Nota noastră despre supape cu bilă cu scaun metalic în condiții extreme de funcționare parcurge calea de încărcare mai detaliat.
Pe partea de relief, arcul este elementul de calibrare. O supapă de siguranță cu arc își menține presiunea stabilită doar atâta timp cât rata arcului rămâne stabilă, astfel încât carcasa arcului, ghidajele sale și orice elemente de disc auxiliare merită același control ca și scaunul și discul.
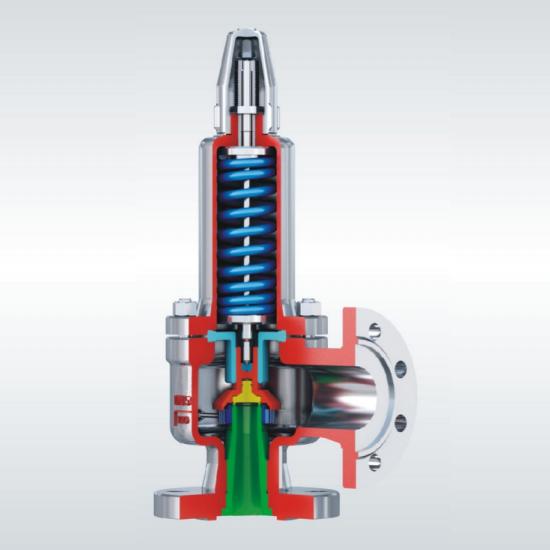 Supapă de siguranță închisă cu arc complet Supapă de siguranță cu arc pentru protecție la suprapresiune, cu limite de serviciu A42Y-C și A42Y-P/R și tabele dimensionale PN/DN pentru selecție. Vizualizare produs →
O regulă practică din munca de teren: dacă îmbinarea se mișcă cu mai mult de 0,1 mm între rece și cald, sau șurubul se relaxează cu mai mult de 5% în prima săptămână, o șaibă simplă este partea greșită și o stivă scurtă de discuri o va repara de obicei fără a reproiecta știftul.
Material, finisaj și detalii de toleranță care decid durata de viață
Calitatea materialului, starea marginilor și tratamentul prestabilit decid dacă un disc supraviețuiește un milion de cicluri sau se fisurează la zece mii și contează mai mult decât capacitatea de încărcare a catalogului.
| Material | Ghidarea temperaturii | Rezistenta la coroziune | Utilizare tipică |
| Oțel cu arc 50CrV4 sau 51CrV4 | Până la aproximativ 250 C cu derating | Scăzut, necesită placare | Surubări industriale generale și presetupe |
| inox 301 | Până la aproximativ 200 C | Moderat | Apă, alimente și sarcini chimice ușoare |
| 17-7PH inoxidabil cu întărire prin precipitare | Până la aproximativ 350 C | Bun | Cicluri mari de oboseală, serviciu mai curat |
| Inconel X-750 | Până la aproximativ 600 C | Înalt | Garnitura pentru abur, evacuare și supapă fierbinte |
Patru detalii de proces implică cea mai mare parte a riscului rămas:
- Rotunjirea marginilor, care îndepărtează colțul ascuțit unde încep în mod normal crăpăturile de oboseală.
- Shot peening, care pune suprafața în compresie și crește semnificativ durata de viață la oboseală a pieselor de ciclism.
- Presetarea la înălțime solidă, care elimină stresul rezidual și stabilizează înălțimea conului înainte de expedierea piesei.
- Tratamentul de suprafață, fie fosfatare, fulgi de zinc sau PTFE, ales pentru controlul frecării cât și pentru coroziune.
Presetarea nu este opțională în serviciul de ciclism. Un disc care a fost comprimat o dată la înălțime solidă își va menține înălțimea conului mult mai bine decât unul care nu a făcut-o, iar omiterea pasului apare de obicei ca câteva procente din pierderea sarcinii în primele sute de cicluri, cu mult înainte ca orice fisură de oboseală să fie vizibilă.
O secvență practică de selecție
Lucrați din sarcina pe care trebuie să o păstreze îmbinarea, nu din cea mai apropiată pagină de catalog.
- Definiți banda de încărcare. Precizați solicitarea minimă pe care trebuie să se etanșeze îmbinarea și maximul pe care îl poate suporta feroneria, apoi măriți până la mijlocul ferestrei respective.
- Măsurați mișcarea. Expansiunea termică, relaxarea garniturii și fluajul se adaugă cursei pe care arcul trebuie să o absoarbă. Dacă numărul este sub 0,2 mm, un singur disc este de obicei suficient.
- Alegeți discul și raportul. Alegeți h/t aproape de 0,4 pentru o rată predictibilă sau aproape de 0,75 atunci când forța constantă pe deplasare contează mai mult decât rigiditatea.
- Decideți stiva. Serii pentru deplasare, paralele pentru forță și grupuri combinate numai atunci când înălțimea buzunarului o permite.
- Verificați stresul și mediul înconjurător. Confirmați că solicitarea calculată se află sub limita de oboseală pentru material la temperatura de funcționare și că placarea sau lubrifiantul supraviețuiește fluidului de proces.
Întrebări frecvente
Șaibele Belleville și arcurile cu disc sunt același lucru?
Da. Saiba Belleville, arcul cu disc conic si arcul disc descriu toate aceeasi parte trunchiata de con, iar standardul german DIN 2093 foloseste termenul Tellerfeder. Denumirea variază în funcție de regiune și de catalogul furnizorului, dar dimensiunile și comportamentul de încărcare urmează aceleași reguli.
Stivuirea poate ridica atât sarcina, cât și deplasarea simultan?
Nu cu aceleași discuri într-o stivă simplă. Grupurile paralele înmulțesc forța, iar grupurile în serie multiplică cursa, așa că ridicarea ambelor necesită grupuri combinate și un buzunar mai înalt. Două perechi paralele plasate în serie, de exemplu, dublează ambele valori în comparație cu un singur disc, la de patru ori înălțimea instalată.
Câtă frecare este normală într-o stivă?
Aproximativ 2 până la 5 la sută din forța nominală per interfață pe o stivă uscată, care apare ca o diferență între curba de încărcare și descărcare. Lubrifierea reduce dispersia, iar efectul este suficient de mic pentru majoritatea îmbinărilor cu șuruburi, odată ce este luat în considerare în calcul, mai degrabă decât descoperit în exploatare.
Arcurile cu disc necesită re-strângere după instalare?
Mai rar decât mașinile de spălat plate, dar primul ciclu de încălzire încă mișcă lucrurile. Verificați încărcarea șuruburilor o dată după ce sistemul atinge temperatura de funcționare și din nou după prima săptămână; o stivă presetată, dimensionată corect, deține în mod normal câteva procente de atunci înainte.